Узкое место производства - это оборудование или участок, производительность которого ограничивает выпуск всей системы, например печь закалки, гальваническая ванна или участок покраски. На вебинаре компании "Первый Бит" руководитель проектов Александр Бахарев рекомендовал жёстко планировать загрузку только таких мест, а остальные операции этапа учитывать общей длительностью. В 1С:ERP для этого есть модель планирования с учётом материалов и мощностей, и описывать производительность всего оборудования предприятия для неё не нужно.
Вебинар "Производство под контролем" прошёл 16 октября 2026 года. Офис "Первого Бита" в Воронеже, где работает спикер, специализируется на машиностроении и приборостроении, и примеры в статье в основном из этих отраслей.
Что такое узкое место в производстве
Узкое место в производстве - это ресурс, через который проходит поток заказов и мощности которого не хватает на всех. Выпуск предприятия в целом не может быть выше, чем производительность этого ресурса.
Александр Бахарев привёл типичные примеры из машиностроения и приборостроения:
- печь закалки;
- гальваническая ванна;
- участок покраски;
- автоматический сварочный аппарат на этапе сборки и сварки.
Предприятия с длинным циклом заранее делают заделы, то есть заготовки, из которых потом получаются разные исполнения продукции. Перед узким местом скапливается очередь, и приходится выбирать, какой заказ пропустить через покраску первым, какой самый срочный и кому отдать приоритет. По словам спикера, обычно эту задачу решают в Excel или в голове у опытных сотрудников, а в 1С:ERP очередь рассчитывает система.
Теория ограничений на производстве и метод "барабан-буфер-верёвка"
Теорию ограничений систем предложил Элияху Голдратт. Главная мысль теории в том, что в любой системе есть ограничение, которое определяет результат системы. Применительно к производству спикер свёл её к правилу найти главное ограничение и выстраивать ритм всего производства исходя из него. Если какое-то оборудование ограничивает производительность всей системы, его загрузку нужно жёстко планировать, чтобы выпуск продукции был примерно равен производительности узкого места.
Метод "барабан-буфер-верёвка" переводит эту мысль в правила планирования:
- барабан - узкое место, которое задаёт темп всему производству;
- буфер - запас времени или заготовок перед узким местом, чтобы оно не простаивало;
- верёвка - привязка запуска материалов в производство к темпу узкого места, чтобы перед ним не копилась лишняя очередь.
На этапе сборки и сварки есть автоматический сварочный аппарат и ручные сборочные операции других сотрудников. Жёстко планируется только сварочный аппарат. Остальные операции этапа берутся буфером, то есть общей длительностью, например около трёх часов. Главное, чтобы к назначенному времени на аппарат было подано достаточно заготовок и он не простаивал.
Три модели учёта ограничений в 1С:ERP
В 1С:ERP план может учитывать ограничения по-разному. На вебинаре разобрали три модели. Все они работают при межцеховом планировании, когда заказ разложен на этапы производства.
| Модель | Главный вопрос | Когда подходит | Требования к НСИ | Ограничение модели |
|---|---|---|---|---|
| Без учёта ограничений | Когда должны выполняться этапы, если всё необходимое доступно? | Нужна прозрачность цикла, предприятие пока не готово вести ограничения, нужен быстрый первый шаг к календарному графику | Структура этапов, последовательность, нормативная длительность | Показывает желаемый сценарий, но не гарантирует его, потому что материала может не быть, а мощность может быть перегружена |
| С учётом материалов | Когда этап реально можно выполнить с учётом наличия материалов? | Сроки срываются в основном из-за обеспечения материалами, мощностей в целом хватает, нужно синхронизировать производство и закупки | Состав изделия и полуфабрикатов, нормы расхода, корректные остатки, сроки обеспечения | Материал может быть к сроку, но график ещё не доказывает, что хватит мощности |
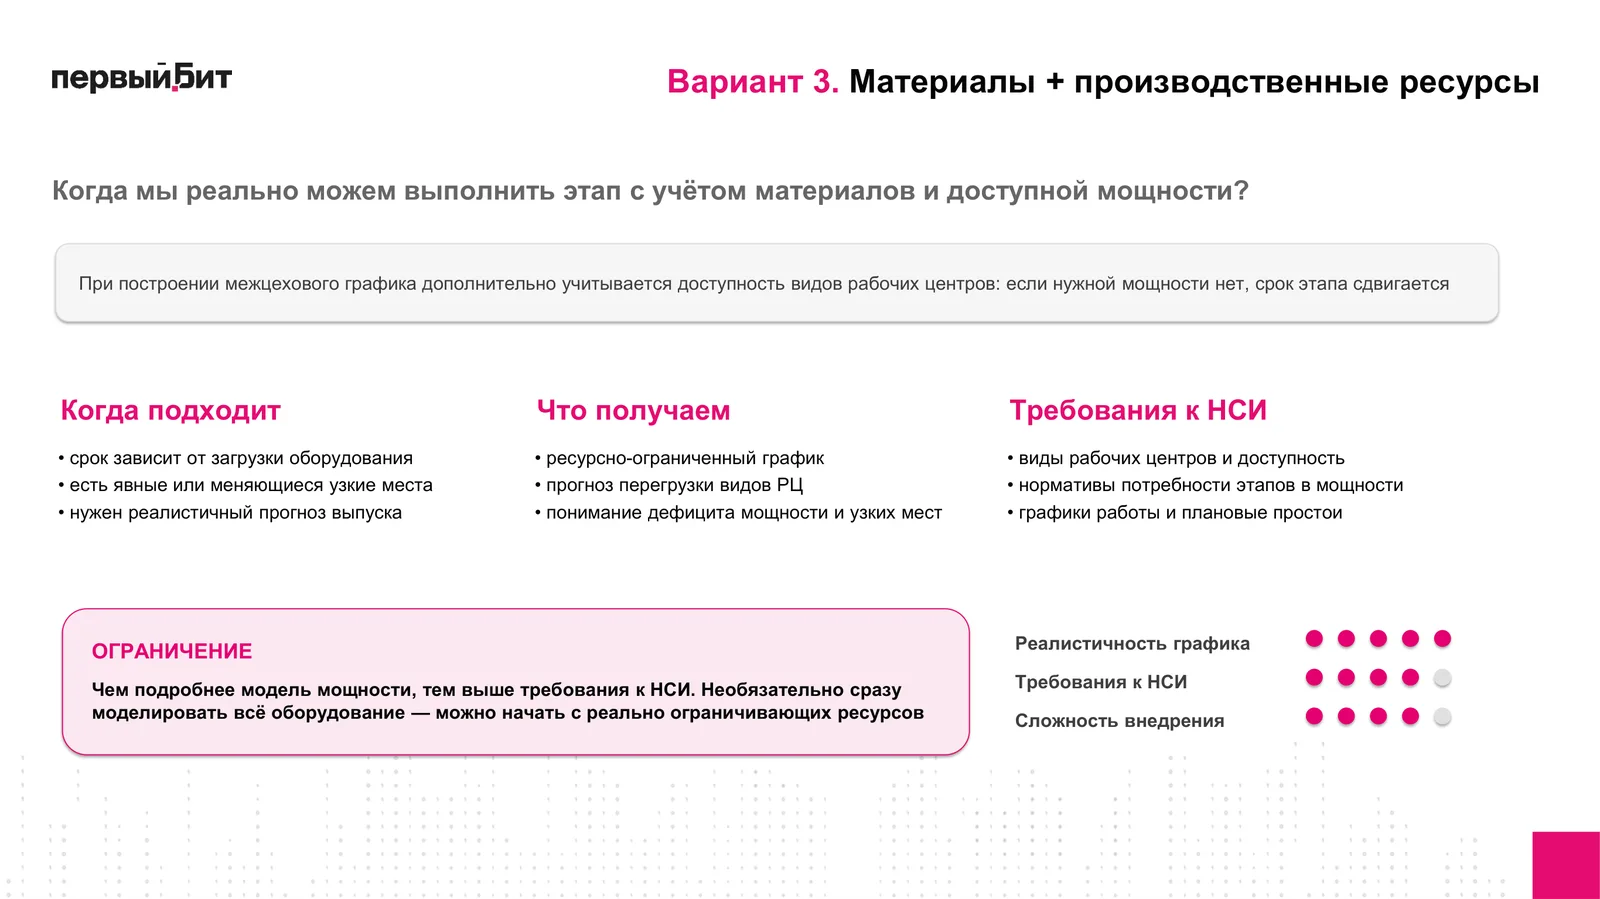
| Материалы и мощности | Когда этап реально можно выполнить с учётом материалов и доступной мощности? | Срок зависит от загрузки оборудования, есть явные или меняющиеся узкие места, нужен реалистичный прогноз выпуска | Виды рабочих центров и их доступность, потребность этапов в мощности, графики работы и плановые простои | Чем подробнее модель мощности, тем выше требования к НСИ |
На слайдах модели оценены по пятибалльной шкале. Реалистичность графика растёт с 2 до 3 и до 5, требования к НСИ с 2 до 3 и до 4, сложность внедрения с 1 до 2 и до 4.
Планирование без учёта ограничений
С этой модели удобно начинать. Производство раскладывается на 3-5 этапов, система строит календарный срок каждого этапа так, будто все материалы и мощности есть. Картина получается менее точной, но появляется прозрачность. Если этап должен был завершиться сегодня и не завершился, это видно сразу, пока впереди есть ещё несколько этапов и срок заказа можно спасти. Спикер отметил, что похожего качества иногда добиваются хорошей таблицей в Excel, но вести и контролировать её трудоёмко.
Планирование с учётом материальных ограничений
Модель проверяет по каждому этапу, хватит ли материалов и заготовок к его запуску. По словам спикера, она хорошо подходит компаниям с циклом производства до месяца и предприятиям, где много взаимозаменяемых ресурсов и нет оборудования, за которое конкурируют заказы. Модель даёт потребность в материалах к конкретным датам и заранее показывает, например, что этап сдвинется на четыре дня, потому что материал не приехал. Тогда вопрос с закупками можно решать до срыва.
Планирование с учётом материалов и производственных ресурсов
Модель дополнительно учитывает доступность видов рабочих центров. Если нужной мощности нет, срок этапа сдвигается. Александр Бахарев считает её подходящей для длинных циклов в машиностроении и приборостроении, где часто есть ограничения по производительности оборудования. Реалистичность графика здесь максимальная, но и требования к нормативной информации высокие.
Планирование производственных мощностей без описания всего оборудования
При планировании производственных мощностей не обязательно описывать производительность каждого станка. Можно, и это ещё повысит управляемость, но практического смысла в этом часто немного. Спикер рекомендует жёстко планировать и учитывать только ключевые ограничивающие места, а остальные рабочие центры и операции этапа брать буфером длительности. Это снижает требования к НСИ и порог входа в эту часть 1С:ERP.
Сложность внедрения при этом остаётся высокой. Нужно разобрать оборудование, найти ограничения, понять, можно ли загружать их параллельно, и сделать много подготовительной работы.
Планирование загрузки оборудования в 1С:ERP
На вебинаре показали, как загрузка рабочих центров выглядит в 1С:ERP.
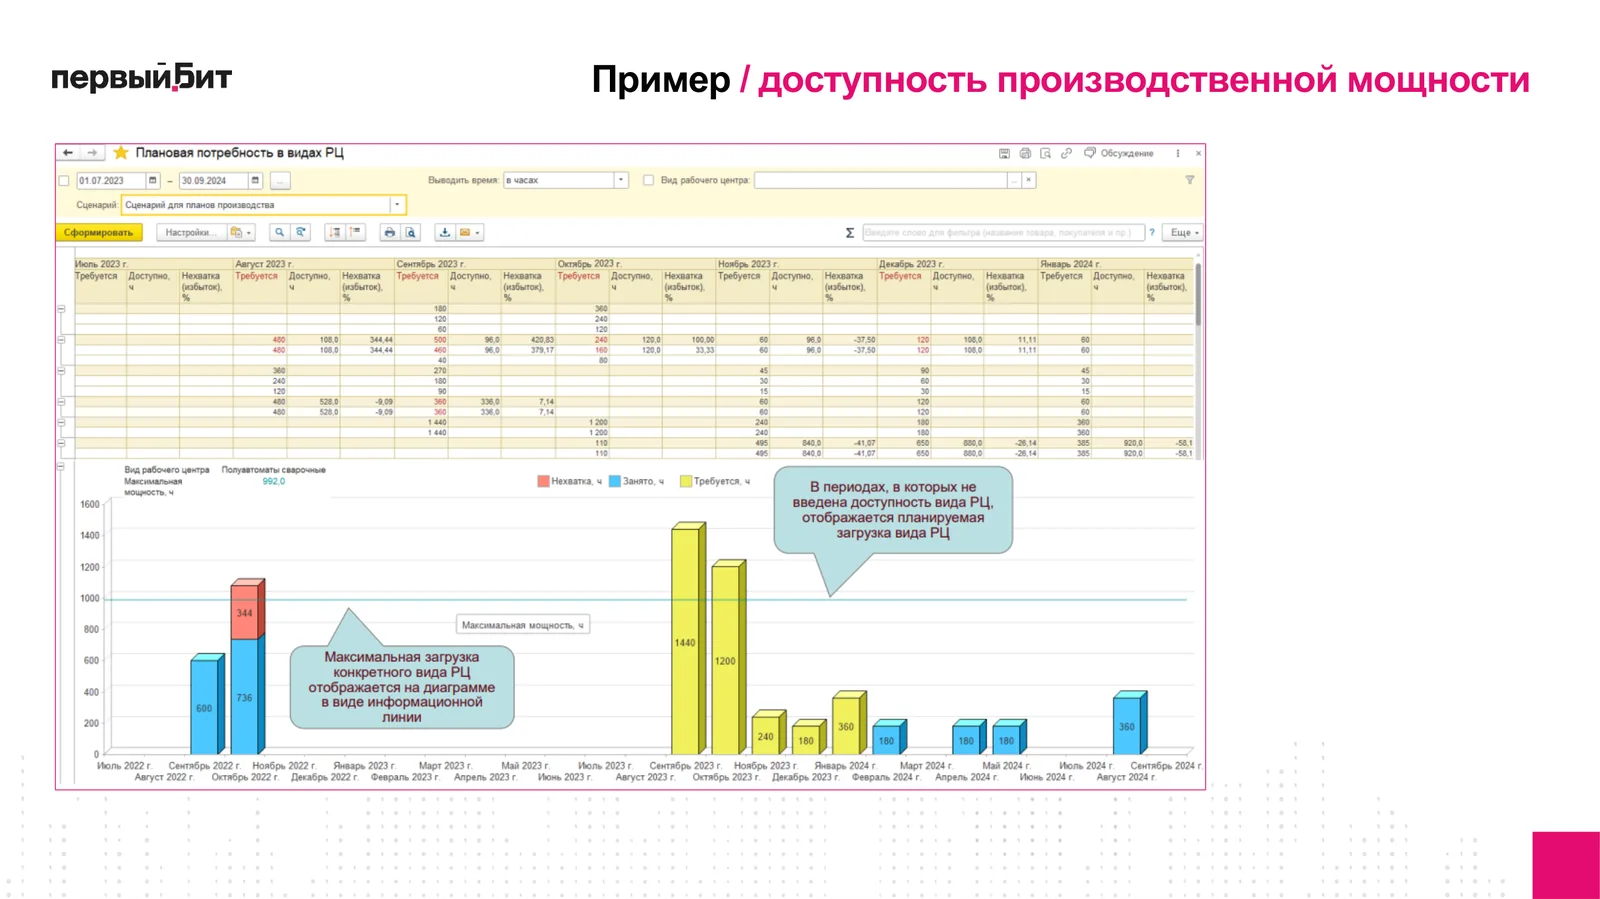
Отчёт "Плановая потребность в видах РЦ". Показывает максимальную мощность вида рабочего центра линией, а по периодам столбцами отображает занятое время, время, требуемое по планам, и нехватку мощности. Перегрузы по заказам, которые уже запущены или стоят в планах, видны заранее.
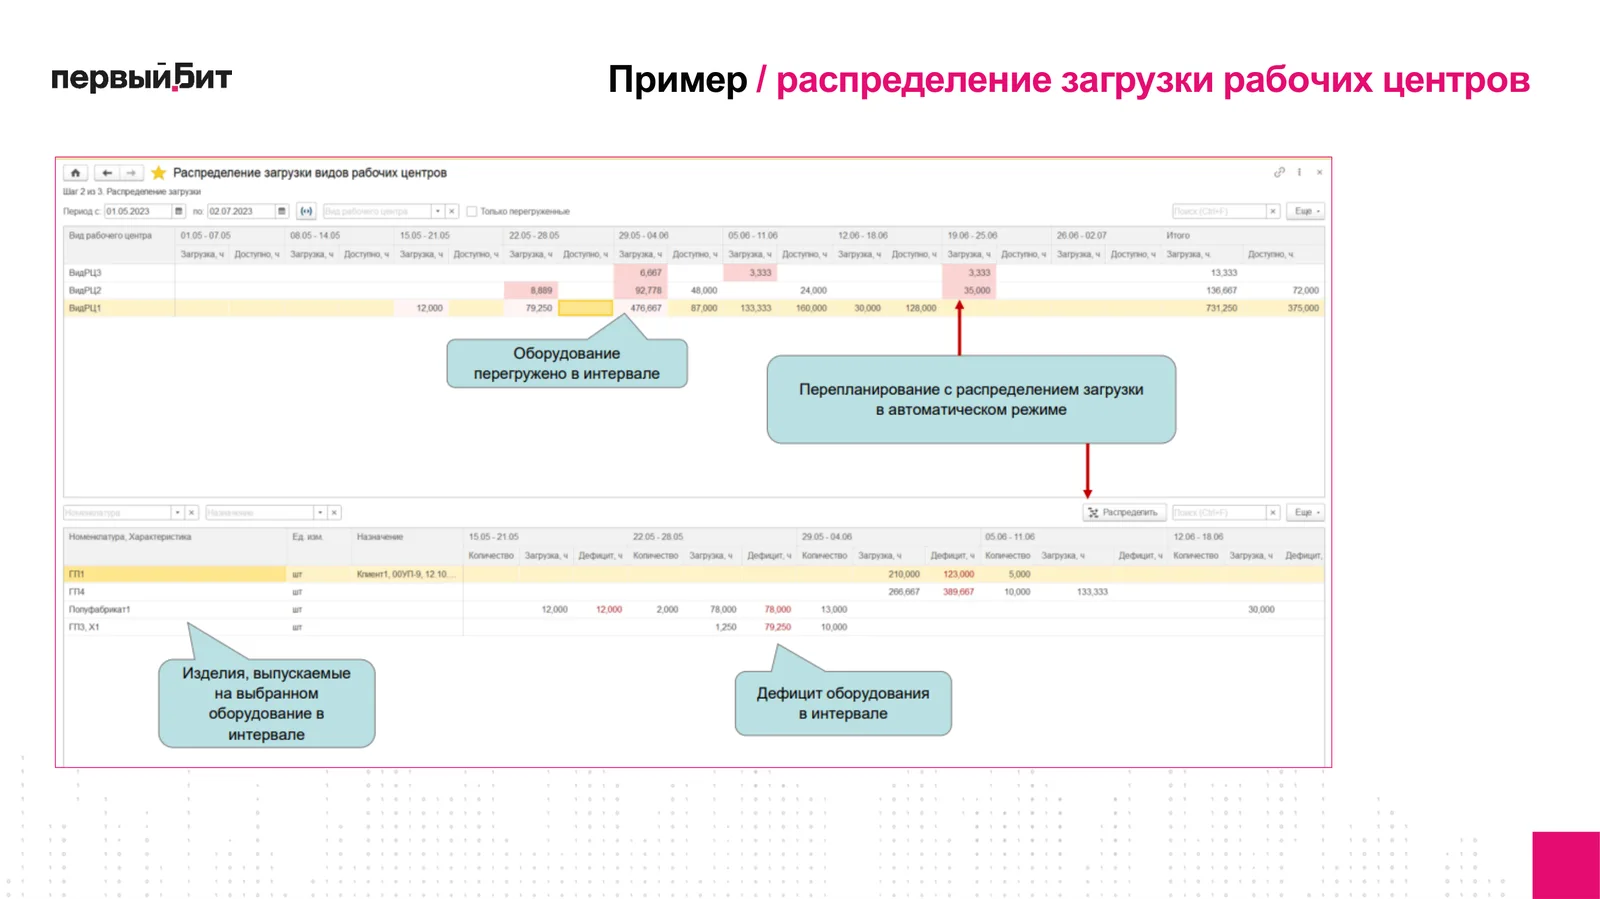
Рабочее место "Распределение загрузки видов рабочих центров". Система подсвечивает, в каком интервале оборудование перегружено и какие изделия на нём выпускаются. Кнопка "Распределить" в полуавтоматическом режиме переносит нагрузку на другие даты или, если есть возможность, на другое оборудование.
Как заранее увидеть дефицит материалов и опоздание заказа
Если учитываются материальные ограничения, отчёт "График потребления материалов по заказам на производство" показывает, каких материалов и сколько не хватает к какой дате и на каком этапе. С ним удобно работать вместе со службой снабжения.
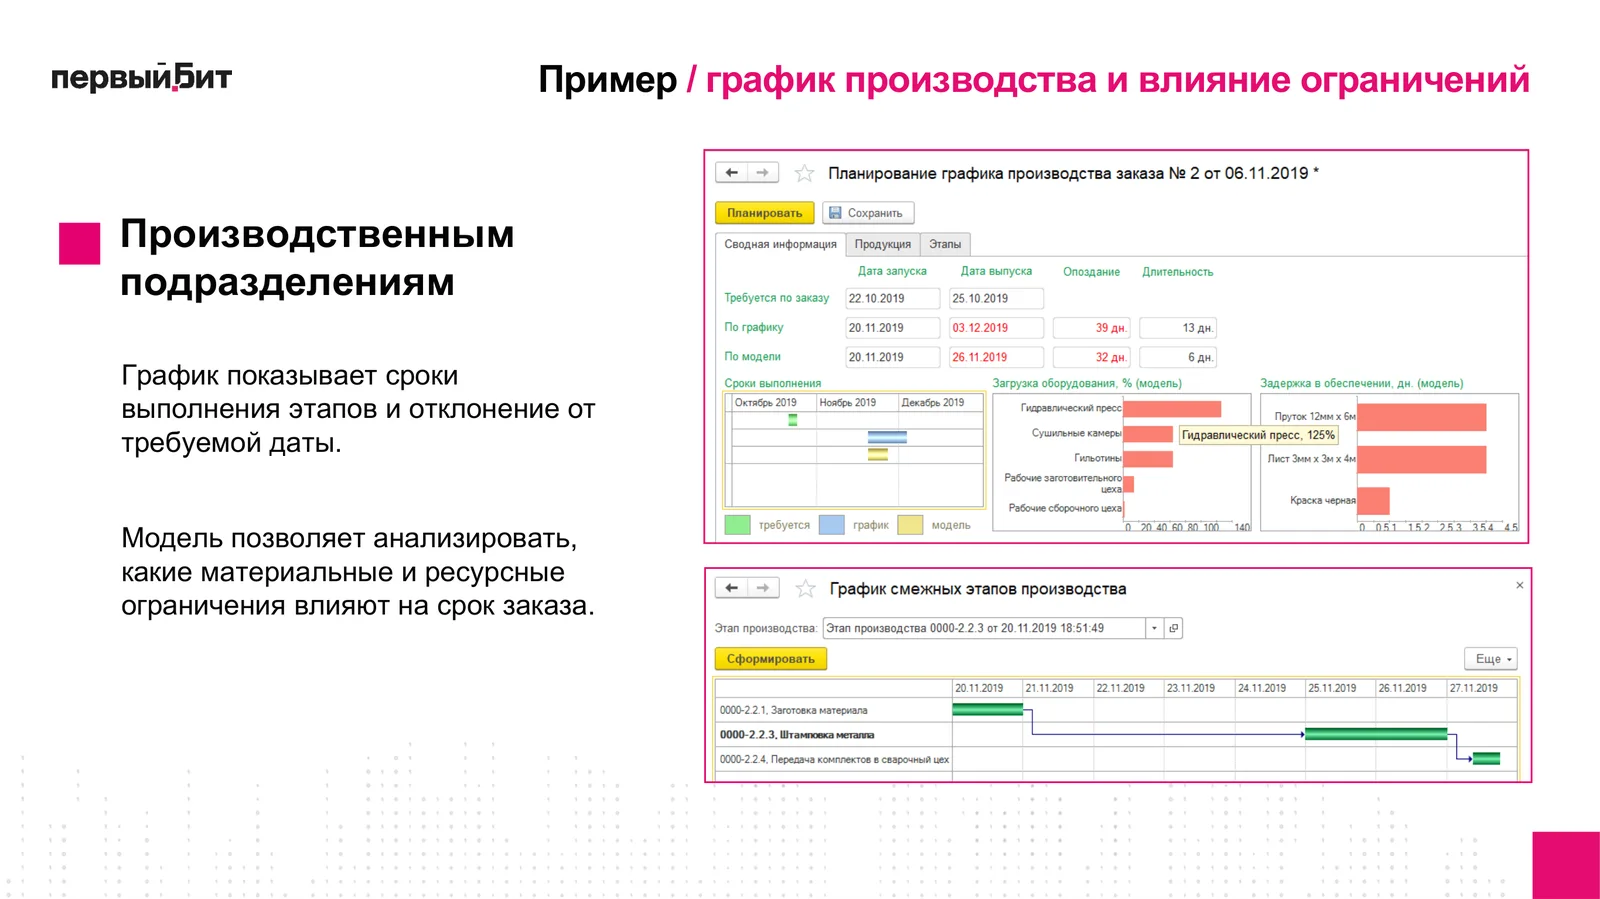
После этого производство можно перепланировать. В форме планирования графика производства заказа видны требуемые и расчётные даты запуска и выпуска, опоздание и длительность. Модель также показывает загрузку оборудования в процентах и задержку в обеспечении материалами в днях. Исходя из остатков на складе и плановых сроков поставки, система прогнозирует, с каким опозданием выйдет заказ. Смежные этапы видны на диаграмме Ганта.
Чтобы получить такую картину, нужно правильно заполнять много документов по этапам. Как упростить этот учёт для мастеров и диспетчеров, разобрано в статье про этапы производства.
Может ли ИИ сам спланировать загрузку оборудования
На вопрос слушателя о динамическом планировании с помощью ИИ Александр Бахарев ответил, что искусственный интеллект не заменяет методику. Он ускоряет обработку данных и помогает человеку быстрее принимать решения. Например, ИИ использовали для сценарного пересчёта сложного плана производства, когда нужно понять, как изменятся этапы и успевает ли заказ после корректировки. Время такого расчёта сокращается с нескольких часов до нескольких минут. Но сначала нужно методически проработать, как система считает план и какие веса задать при планировании.
Какую модель выбрать и с чего начать
Короткая подсказка по вебинару:
- если цель - прозрачность цикла и быстрый старт, подойдёт планирование без ограничений;
- если сроки срываются из-за материалов, а мощностей хватает, нужна модель с учётом материалов;
- если срок зависит от загрузки оборудования и есть узкие места, нужна модель "материалы и мощности", начиная с ограничивающих ресурсов.
На вебинаре показали два таких проекта. В компании РоСАТ планирование производственных этапов и загрузки оборудования позволяет точнее определять сроки выпуска готовой продукции, а для диспетчера производства разработано рабочее место, где видны наличие полуфабрикатов и потребность в них по уже спланированным заказам. На предприятии "Воронежский завод полупроводниковых приборов - Сборка" заказы на производство принимают на 15% быстрее, а изготавливают на 5% быстрее, оборачиваемость складских запасов выросла на 10%. По словам спикера, этот проект стал победителем конкурса "1С:Проект года", в нём больше 200 рабочих мест и детальный пооперационный учёт.
Александр Бахарев подчеркнул, что эти инструменты подходят производствам разного масштаба, а начинать стоит с реальной бизнес-задачи и с того, к чему предприятие готово сейчас.
Команда внедрения "Первого Бита" на обследовании определяет задачу, находит ограничения производства и подбирает комбинацию уровня планирования и модели учёта ограничений. По итогам обследования становится понятно, сколько учёта потребуется от мастеров и диспетчеров и какие доработки понадобятся. Подробнее о системе на странице 1С:ERP Управление предприятием 2, полный разбор в записи вебинара. Решения для отрасли собраны на странице машиностроения.
Частые вопросы
Что такое узкое место производства?
Это оборудование или участок, производительность которого ограничивает выпуск всего предприятия. На вебинаре в качестве примеров назвали печь закалки, гальваническую ванну, участок покраски и автоматический сварочный аппарат.
Нужно ли описывать производительность всего оборудования, чтобы планировать мощности в 1С:ERP?
Нет. Спикер вебинара рекомендует жёстко планировать только ключевые ограничивающие места, а остальные операции этапа учитывать общей длительностью. Это снижает требования к НСИ и порог входа.
Когда достаточно учитывать только материалы?
Когда сроки срываются в основном из-за обеспечения материалами, а мощностей в целом хватает. По словам спикера, это часто подходит компаниям с циклом производства до месяца и со взаимозаменяемыми ресурсами.
Как в 1С:ERP увидеть перегрузку рабочих центров?
В отчёте "Плановая потребность в видах РЦ" видны максимальная мощность, занятое и требуемое время и нехватка по периодам. Перераспределить нагрузку можно в рабочем месте "Распределение загрузки видов рабочих центров" кнопкой "Распределить".
Может ли ИИ заменить планирование загрузки оборудования?
Нет. ИИ не заменяет методику, но может сократить время сценарного пересчёта сложного плана с нескольких часов до нескольких минут, если заранее определено, как система считает план.